

Vai esat kādreiz domājuši, kāpēc Jolt Squeeze mašīna joprojām ir lietuves pamatlieta?
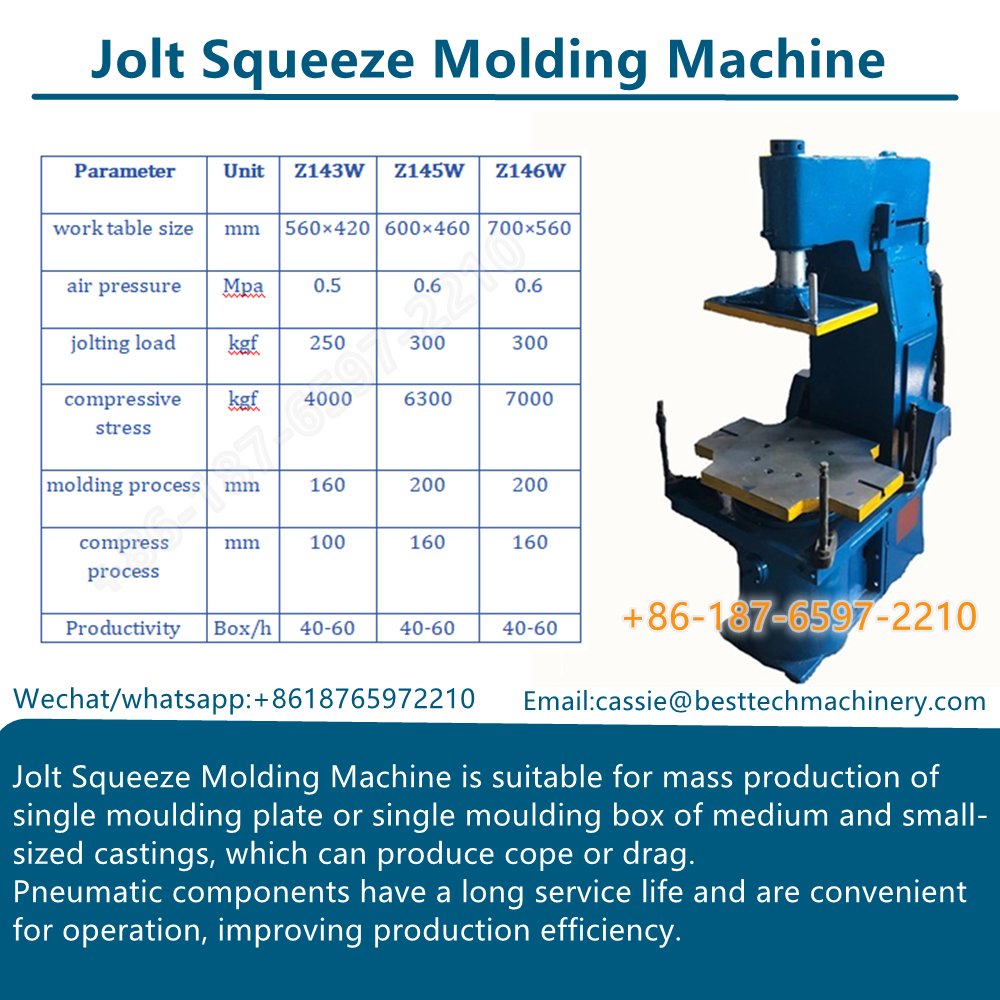
Jolt squeeze smilšu formēšanas mašīnair liešanas iekārtu veids, ko izmanto zaļo smilšu veidņu ražošanai metāla liešanai. Tas sablīvē smiltis ap rakstu, apvienojot divas darbības: grūdienu (vertikāla vibrācijas trieciens) un saspiešanu (augsta-spiediena saspiešana).
To plaši izmanto mazās un vidēja lieluma{0}}lietuvēs tās vienkāršās struktūras, stabilas veiktspējas un zemo ieguldījumu izmaksu dēļ.
Ievads
Tradicionālajā zaļās smilšu liešanas ražošanāJolt Squeeze Sand Formēšanas mašīnajoprojām ir viena no visplašāk izmantotajām formēšanas sistēmām, pateicoties tās vienkāršajai mehāniskajai struktūrai, stabilai blīvēšanas veiktspējai un ekonomiskajām investīciju izmaksām.
Mazām un vidējām{0}}lietuvām šī iekārta nodrošina:
Uzticama pelējuma cietība
Stabila izmēru precizitāte
Viegla darbība un apkope
Zems ieguldījums aprīkojumā
No inženierijas viedokļa ir svarīgi saprast tā darbības principu un ieviest pareizas apkopes procedūras, lai nodrošinātu konsekventu apraides kvalitāti un ilgtermiņa darbības stabilitāti.
1. Kas ir Jolt Squeeze smilšu formēšanas mašīna?
Jolt Squeeze Sand Molding Machine ir mehāniska zaļās smilšu formēšanas sistēma, kas apvieno divas blīvēšanas tehnoloģijas:
Blīvēšana ar triecienu (trieciena blīvēšana)
Blīvēšana ar spiedienu (statiska spiediena blīvēšana)
Šo divu metožu kombinācija nodrošina vienmērīgu smilšu blīvuma sadalījumu visā veidnes dobumā, padarot to īpaši piemērotu maziem un vidējiem dzelzs lējumiem.
Šāda veida mašīnas parasti izmanto:
Pelēkā čuguna lējumu ražošana
Kaļamā čuguna liešanas darbnīcas
Mazo partiju liešanas ražošana
2. Jolt Squeeze Sand Formēšanas mašīnas darbības princips
2.1. grūdiena blīvēšanas process
Satricinājuma mehānisms izmanto atkārtotus vertikālus triecienus, lai sablīvētu formēšanas smiltis.
Darba procedūra:
Ar zaļām smiltīm pildītā kolba ir novietota uz mašīnas galda.
Saspiests gaiss ieplūst grūdiena cilindrā.
Galds strauji paceļas uz augšu.
Galds pēkšņi nokrīt gravitācijas ietekmē.
Atkārtoti triecieni sablīvē smiltis no apakšas uz augšu.
Tipiski tehniskie parametri:
| Parametrs | Tipisks diapazons |
|---|---|
| Satricinājumu biežums | 60-120 reizes/min |
| Satricinājuma insults | 50-100 mm |
| Darba gaisa spiediens | 0,5–0,7 MPa |
| Gaisa patēriņš | 0,3–0,6 m³/ciklā |
Satricinājuma stadijā smilšu daļiņas pārkārtojas un palielina blīvumu apakšējā pelējuma zonā, veidojot pamatnes blīvēšanas slāni.
2.2. Saspiešanas sablīvēšanas process
Pēc trieciena blīvēšanas saspiešanas mehānisms pieliek vertikālu statisku spiedienu no augšas.
Darba procedūra:
Saspiedes galva nolaižas.
Tiek pielietots pneimatiskais vai hidrauliskais spēks.
Smiltis tiek vienmērīgi sablīvētas no augšas uz leju.
Tiek sasniegta nepieciešamā pelējuma cietība.
Tipiski tehniskie parametri:
| Parametrs | Tipisks diapazons |
|---|---|
| Izspiediet spiedienu | 0,6–1,0 MPa |
| Saspiediet insultu | 150-300 mm |
| Pelējuma cietība | 80–95 (zaļš cietības testeris) |
| Cikla laiks | 20–40 sekundes uz veidni |
Saspiešanas stadija ievērojami uzlabojas:
Virsmas apdares kvalitāte
Izmēru precizitāte
Pelējuma spēks
3. Galvenās strukturālās sastāvdaļas
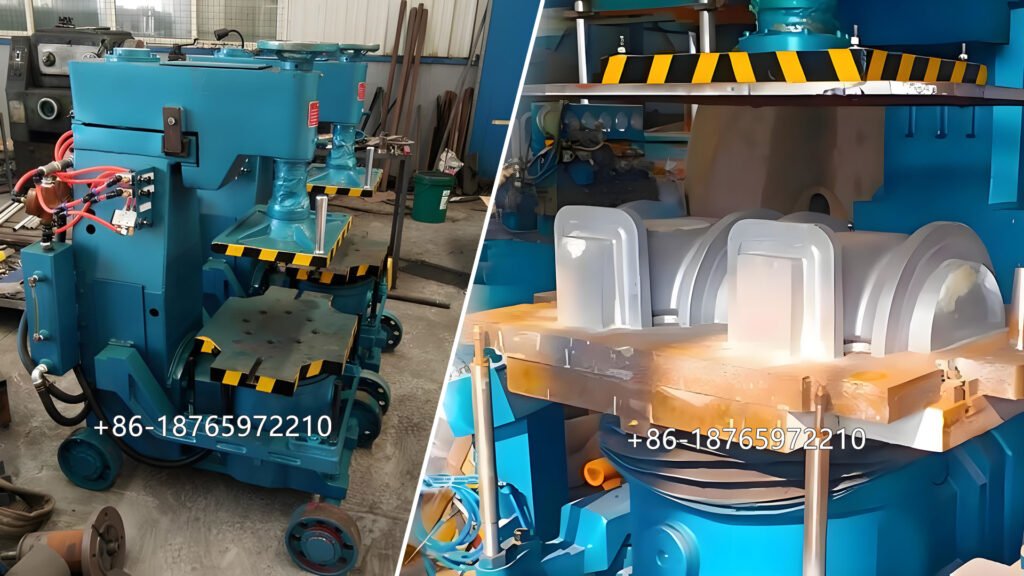
Jolt Squeeze formēšanas mašīnas galvenie mezgli ietver:
Mašīnas rāmis
Sagrūšanas cilindrs
Saspiediet cilindru
Rakstu plākšņu sistēma
Pneimatiskā vadības sistēma
Hidrauliskā sistēma (hidrauliskā saspiešanas tipam)
Elektriskais vadības skapis
Katrai sistēmai jādarbojas koordinēti, lai saglabātu stabilu formēšanas kvalitāti.
4. Starptautiskie standarti un tehniskās atsauces
Lai gan triecienspiedes mašīnas ir mehāniskas sistēmas, to darbībai un liešanas kvalitātei jāatbilst attiecīgajiem standartiem:
ISO 8062– ģeometriskās izstrādājumu specifikācijas (GPS) lējumiem
ASTM International E10/E18– Cietības pārbaudes standarti
DIN EN 1247– Liešanas iekārtu drošības prasības
Turklāt zaļo smilšu īpašībām jāatbilst iekšējiem lietuves kvalitātes kontroles standartiem:
Mitruma saturs: 3,0–4,5%
Sablīvējamība: 35–45%
Caurlaidība: 80–140
Standartizēta ražošana nodrošina konsekventu liešanas veiktspēju un atbilstību eksportam.
5. Jolt Squeeze Sand Formēšanas mašīnas priekšrocības
Pamatojoties uz inženierzinātņu pieredzi, šī iekārta piedāvā:
Vienkārša mehāniskā struktūra
Zemas investīciju izmaksas
Stabila pelējuma cietība
Viegla apkope
Piemērots mazai un vidējai ražošanai
Tomēr, salīdzinot ar automātiskajām formēšanas līnijām, darba intensitāte ir salīdzinoši augstāka un produktivitāte ir mērena.
6. Apkopes metodes un apkopes rokasgrāmata
Profilaktiskā apkope tieši ietekmē iekārtu kalpošanas laiku un ražošanas efektivitāti.
6.1. Ikdienas pārbaudes kontrolsaraksts
Operatoriem ir jāpārbauda:
Gaisa spiediena stabilitāte (0,5–0,7 MPa)
Cilindra blīvējuma stāvoklis
Eļļošanas statuss
Skrūvju blīvums
Elektrisko sistēmu drošība
Gaisa noplūdes trūkums
6.2. Eļļošanas pārvaldība
Eļļošanas punkti ietver:
Vadlīnijas kolonnas
Bīdāmās sliedes
Satricinājuma mehānisms
Saspiešanas mehānisms
Ieteicamais biežums:
Augsts ražošanas apjoms: vienu reizi maiņā
Parasta ražošana: reizi dienā
Izmantojiet rūpnieciskās{0}}smērvielas atbilstoši aprīkojuma specifikācijām.
6.3. Pneimatiskās sistēmas apkope
Pneimatiskā sistēma ir galvenais enerģijas avots.
Apkopes procedūras:
Katru dienu izlejiet ūdeni no gaisa filtra
Tīriet filtru reizi nedēļā
Pārbaudiet solenoīda vārstus
Uzturēt stabilu spiedienu (0,5–0,7 MPa)
Nestabils gaisa spiediens izraisīs nekonsekventu pelējuma cietību.
6.4. Hidrauliskās sistēmas apkope (ja piemērojams)
Hidrauliskā saspiešanas veidam:
Pārbaudiet eļļas līmeni katru mēnesi
Nomainiet hidraulisko eļļu ik pēc 6–12 mēnešiem
Uzturiet eļļas temperatūru zem 60°C
Regulāri pārbaudiet noplūdes vietas
Piesārņota eļļa var sabojāt blīves un samazināt spiediena stabilitāti.
6.5. Nodiluma daļu pārvaldība
Biežākās nodiluma daļas:
Blīvgredzeni
Vadošās piedurknes
Trieciena spilventiņi
Gaisa vārsti
Savlaicīga nomaiņa novērš negaidītas dīkstāves.
7. Traucējummeklēšanas rokasgrāmata
| Problēma | Iespējamais cēlonis | Ieteicamais risinājums |
|---|---|---|
| Nevienmērīga pelējuma cietība | Nepietiekami grūdienu cikli | Palieliniet grūdienu biežumu |
| Smilšu sabrukums | Zems izspiešanas spiediens | Pielāgojiet spiediena iestatījumu |
| Pārmērīga vibrācija | Vaļīgas konstrukcijas skrūves | Pievelciet un pārbaudiet rāmi |
| Lēna galda kustība | Gaisa noplūde | Pārbaudiet pneimatisko cauruļvadu |
| Slikta liešanas virsma | Nepareizs smilšu mitrums | Noregulējiet mitrumu līdz 3–4,5% |
Profilaktiskā pārbaude var samazināt neparedzētas atteices par vairāk nekā 60–70%.
8. Praktiskās inženierijas ieteikumi
Lai panāktu stabilu ražošanu:
Uzturiet smilšu mitrumu 3,0–4,5%
Kontrolējiet smilšu temperatūru zem 45°C
Veiciet ikmēneša profilaktisko apkopi
Katru dienu ierakstiet formēšanas parametrus
Kalibrējiet manometrus reizi ceturksnī
Stabila smilšu kontrole ir tikpat svarīga kā aprīkojuma apkope.
9. Bieži uzdotie jautājumi
Q1: Kāda ir atšķirība starp grūdienu un saspiešanu?
Blīvēšanai ar grūdieniem tiek izmantots trieciena spēks, ko rada atkārtots kritiens, savukārt, saspiežot, tiek izmantots statiskais spiediens, lai panāktu vienmērīgu smilšu blīvumu.
Q2: Kāda ir tipiskā ražošanas jauda?
Parasti 80–150 veidņu stundā atkarībā no kolbas izmēra un automatizācijas līmeņa.
Q3: Vai hidrauliskā izspiešana ir labāka par pneimatisko izspiešanu?
Hidrauliskā saspiešana nodrošina stabilāku un augstāku spiedienu, kas ir piemērots augstākām veidņu cietības prasībām.
Secinājums
TheJolt Squeeze Sand Formēšanas mašīnajoprojām ir uzticams un rentabls{0}}risinājums zaļo smilšu liešanas ražošanai.
Izprotot tā darbības principu, ievērojot starptautiskos standartus un ieviešot sistemātisku apkopes vadību, lietuves var sasniegt:
Stabila pelējuma kvalitāte
Pagarināts aprīkojuma kalpošanas laiks
Zemākas uzturēšanas izmaksas
Uzlabota ražošanas efektivitāte
Mazām un vidējām{0}}lietuvām tas joprojām ir viens no praktiskākajiem pieejamajiem liešanas risinājumiem.
Sazinieties ar mums, lai saņemtu profesionālus risinājumus!
Tālruņa numurs (Whatsapp)
+8618765972210
E{0}}pasts
cassie@besttechmachinery.com
